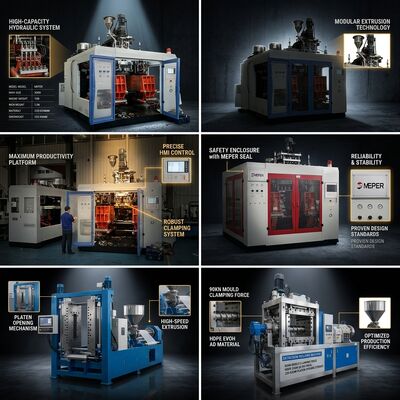
Les défauts de surface sur une bouteille soufflée sont presque toujours une question de température. Les lignes d'écoulement, le peau de requin à la paraison, les zones ternes et les lignes de soudure visibles au pincement remontent à une masse fondue inégale ou à une tête fonctionnant à la mauvaise température. Cette machine HDPE de 10 litres est spécifiée autour du contrôle thermique plutôt que d'un seul chiffre de production principal : quatre zones de fût sur 15,85 kW et trois zones de tête indépendantes à 10 kW, plus un ventilateur de refroidissement de vis de 0,28 kW maintenant la gorge d'alimentation stable.
Pourquoi la division est importante : la section d'alimentation, la section de compression et la section de dosage d'une vis de 80 mm, 24:1 font chacune un travail différent, et les forcer à partager un seul point de consigne signifie en compromettre un pour en satisfaire un autre. Avec quatre zones, la section d'alimentation fonctionne suffisamment froid pour éviter le pontage, la section de compression fournit un chauffage par cisaillement contrôlé, et la section de dosage est ajustée pour fournir la température de masse fondue exacte dont la paraison a besoin.
Caractéristiques de contrôle thermique
- Quatre zones de chauffage de fût, 15,85 kW au total : chaque section de la vis est réglée indépendamment afin que la chaleur de cisaillement et la chaleur de conduction puissent être équilibrées plutôt qu'une masquant l'autre.
- Trois zones de chauffage de tête, 10 kW : la tête de filière est découplée du fût, de sorte que la finition de surface de la paraison peut être ajustée sans perturber l'historique de la masse fondue.
- Ventilateur de refroidissement de vis, 0,28 kW : maintient la température de la gorge d'alimentation constante, ce qui stabilise le taux de transport des solides et donc le poids de la paraison.
- Production stable de 90 kg/h de HDPE : une viscosité de masse fondue constante permet une longueur de paraison constante plutôt qu'une compensation par l'opérateur à chaque cycle.
- Amélioration de la finition de surface : une température de dosage correcte élimine les bandes ternes et les marques d'écoulement qui apparaissent lorsque la masse fondue est trop froide à la lèvre de la filière.
- Résistance des lignes de soudure : l'uniformité de la température de la paraison au pincement détermine directement la résistance de la couture sur les contenants de 10 litres.
Spécifications techniques
| Paramètre | Spécification |
|---|
| Zones de chauffage de vis | 4 zones |
| Puissance de chauffage de vis | 15,85 kW |
| Puissance du ventilateur de refroidissement de vis | 0,28 kW |
| Zones de chauffage de tête | 3 zones |
| Puissance de chauffage de tête | 10 kW |
| Capacité de plastification (HDPE) | 90 kg/h |
| Diamètre de vis | 80 mm |
| Rapport L/D de la vis | 24:1 |
| Volume maximal du produit | 10 L |
| Puissance totale de la machine | 80 kW |
Diagnostic des problèmes de surface grâce aux données de zone
Lorsqu'une bouteille présente des lignes d'écoulement verticales le long du corps, la cause habituelle est une zone de dosage trop froide : la masse fondue entre dans la tête avec une mémoire élastique et la surface de la paraison s'étire inégalement en tombant. Une augmentation de deux à cinq degrés dans la dernière zone du fût, avec une température de tête maintenue constante, la résout fréquemment sans toucher à rien d'autre.
Les zones ternes ou mates indiquent le contraire, une tête qui fonctionne froid par rapport à la masse fondue, provoquant une formation prématurée de peau à la lèvre de la filière. Comme le chauffage de la tête a ses propres trois zones, cela peut être corrigé indépendamment au lieu de surchauffer tout le fût et de dégrader la résine dans le processus. Cette séparation est la différence pratique entre une machine avec contrôle de zone et une machine avec une seule boucle de température.
Questions fréquemment posées
Combien de zones de chauffage une machine HDPE de 10 litres a-t-elle réellement besoin ?
Quatre zones de fût plus trois zones de tête est la configuration que nous recommandons pour la production mixte de 1 à 10 litres. Moins de zones forcent des compromis entre les sections d'alimentation, de compression et de dosage, ce qui se traduit par un poids de paraison incohérent et des défauts de surface sur les pièces exigeantes.
Pourquoi la tête a-t-elle besoin d'un contrôle de température séparé ?
La tête a un volume de masse fondue beaucoup plus petit et une surface plus grande que le fût, de sorte que son profil de perte de chaleur est complètement différent. Des zones séparées maintiennent la lèvre de la filière à la température qui donne une surface propre même lorsque le fût fonctionne plus chaud pour la dispersion.
Quelle stabilité de production puis-je attendre pendant un quart de travail ?
Avec la gorge d'alimentation refroidie et les zones en régime permanent, la dérive du poids de la paraison sur un quart de travail est suffisamment faible pour que les opérateurs n'ajustent pas le programmeur toutes les heures. Cette stabilité est ce qui rend le contrôle automatique du poids viable si vous l'ajoutez plus tard.


 Votre message doit contenir entre 20 et 3 000 caractères!