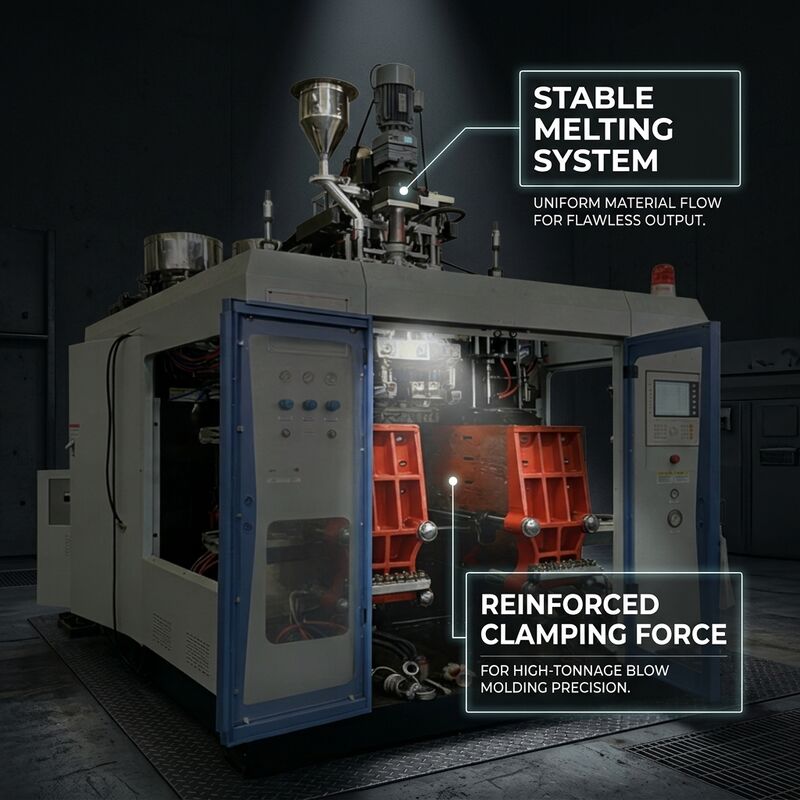
La plupart des demandes de moulage par soufflage creux commencent par une question : la machine pourra-t-elle traiter la résine que j'achète déjà ? La MP80D répond à cela avec une enveloppe de matériaux délibérément large. La même vis de 80 mm, 24:1 traite le polyéthylène haute densité, le polypropylène, le polychlorure de vinyle et le polyamide, avec des points de consigne de fourreau stockés sous forme de recettes, de sorte que le passage des jerrycans en PEHD aux bouteilles cosmétiques en PP est une sélection de menu plutôt qu'une reconstruction mécanique.
Le PEHD reste le cheval de bataille. Avec une capacité de plastification de 90 kg par heure, la machine maintient une pince à double station alimentée en paraisons épaisses pour les jerrycans et les fûts industriels jusqu'à 10 litres, où l'épaisseur de paroi et la résistance à la chute sont plus importantes que le temps de cycle. Comme le fourreau est chauffé en quatre zones indépendantes et la tête en trois, les grades à indice de fusion plus élevé utilisés pour les grands conteneurs et les grades plus rigides à poids moléculaire élevé utilisés pour les emballages chimiques peuvent tous deux être traités sans brûlure ni sous-fusion.
Capacité de manipulation des matériaux
- Compatibilité PE : PEHD et PEBD de 0,2 à 1,2 MI, la gamme standard pour les jerrycans, les bouteilles de détergent et les conteneurs industriels.
- Compatibilité PP : adapté aux grades clarifiés et copolymères à impact pour les emballages cosmétiques et de soins personnels qui nécessitent une surface brillante.
- Compatibilité PVC : un profil de température légèrement ascendant sur quatre zones maintient la dégradation thermique sous contrôle sur les bouteilles en PVC rigide.
- Compatibilité PA : grades de nylon pour les applications de barrière et de remplissage à chaud traités à la limite supérieure de la plage de température avec un chauffage de tête stabilisé séparément.
- Rendement PEHD de 90 kg/h : débit de paraison suffisant pour les canettes épaisses de 10 litres sans étirer le temps de cycle.
- Changement basé sur des recettes : les profils de matériaux enregistrés dans le contrôleur réduisent le changement de couleur et de résine à une purge et un rappel de point de consigne.
Spécifications techniques
| Paramètre | Spécification |
|---|
| Matériaux applicables | PE, PP, PVC, PA |
| Capacité de plastification (PEHD) | 90 kg/h |
| Volume maximal du produit | 10 L |
| Diamètre de la vis | 80 mm |
| Rapport L/D de la vis | 24:1 |
| Zones de chauffage de la vis | 4 zones / 15,85 kW |
| Zones de chauffage de la tête de filière | 3 zones / 10 kW |
| Puissance du moteur d'extrusion | 30 kW |
| Nombre de têtes | 1 / 2 / 3 / 4 |
| Puissance totale de la machine | 80 kW |
Production de jerrycans en pratique
Un jerrycan en PEHD de 10 litres est une pièce exigeante. Il a un corps profond, une section de poignée lourde et une base qui doit résister aux tests de chute une fois rempli. La programmation de la paraison et la température du melt dominent le résultat : trop froid et la section de la poignée ne soufflera pas proprement, trop chaud et la base s'amincit pendant le gonflage. Le chauffage indépendant de la tête sur cette machine permet à la lèvre de la filière de fonctionner légèrement plus chaud que le fourreau, ce qui est généralement le réglage qui résout une poignée récalcitrante.
Pour les conteneurs de fluides agrochimiques et automobiles, la résistance chimique de la résine vierge fait le gros du travail, mais le traitement ne doit pas la dégrader. L'historique de cisaillement contrôlé via une vis 24:1, plutôt qu'une fusion à haute vitesse sur vis courte, maintient intacte la distribution du poids moléculaire afin que la canette finie conserve sa résistance à la fissuration sous contrainte environnementale.
Questions fréquemment posées
Une seule machine peut-elle vraiment traiter le PE, le PP, le PVC et le PA ?
Elle le peut, dans les limites de température et de cisaillement de chaque matériau. Le matériel mécanique est identique ; ce qui change, c'est le profil de température, la vitesse de la vis et les réglages de refroidissement. Le PVC nécessite une attention particulière quant au temps de séjour, nous fournissons donc une séquence de purge et d'arrêt recommandée avec la machine.
Quelle tolérance d'épaisseur de paroi puis-je obtenir sur une canette en PEHD de 10 litres ?
L'épaisseur de paroi est principalement déterminée par la programmation de la paraison et le refroidissement du moule plutôt que par l'extrudeuse. Avec un moule correctement conçu et une température de tête stable, la variation typique de l'épaisseur de paroi sur une canette de 10 litres se situe dans la plage requise par votre test de chute, et nous aidons à régler le profil lors de la mise en service.
Le broyat est-il acceptable dans la production de jerrycans ?
Oui, en proportions contrôlées. La plupart des usines utilisent 20 à 30 % de broyat mélangé à du PEHD vierge. Les composés fortement chargés ou à poids moléculaire élevé doivent être testés avec soin, car le broyat réduit l'ESCR même lorsque les paramètres de traitement sont corrects.


 Votre message doit contenir entre 20 et 3 000 caractères!