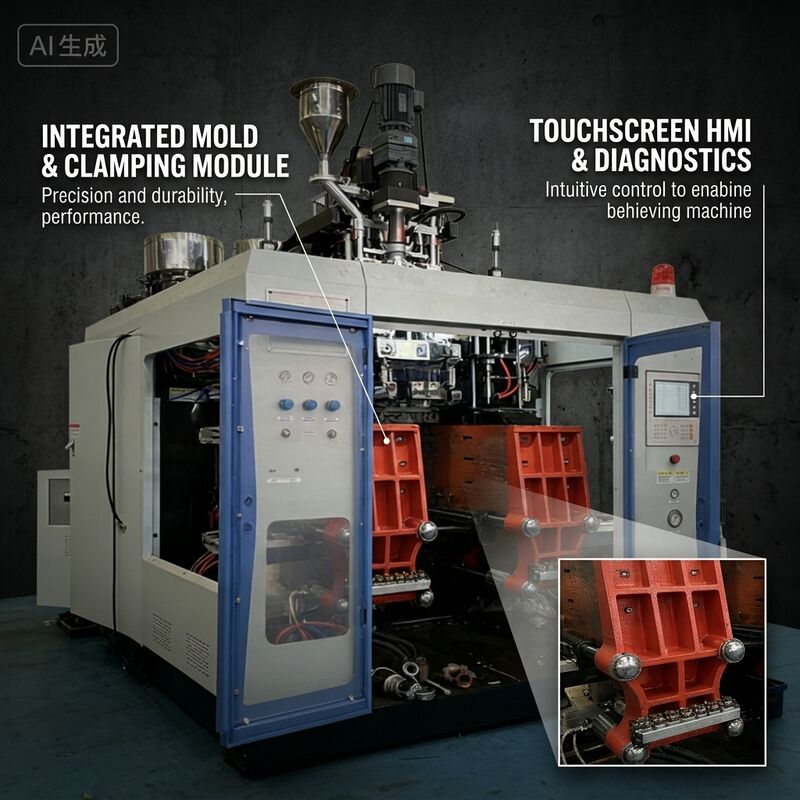
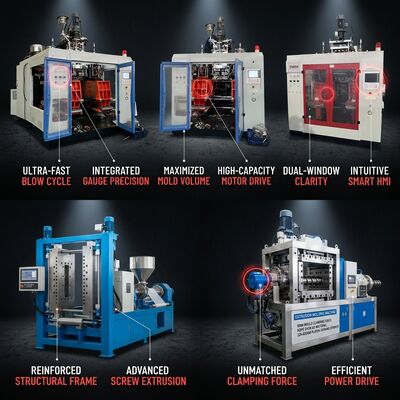
Le flash coûte cher deux fois : une fois sous forme de résine perdue et une fois sous forme de main-d'œuvre nécessaire pour le parer. Le serre-flan à double poste du MP80D est construit autour d'une force de serrage de 150 kN appliquée par des plateaux renforcés avec une course de 540 mm, maintenant les deux moitiés du moule carrées sous la pression de soufflage afin que la ligne de pincement reste nette et que la bande de flash reste mince.
La géométrie est aussi importante que la force. L'ouverture du plateau varie entre 220 et 620 mm, ce qui offre suffisamment de jour pour les moules de conteneurs profonds de 10 litres tout en permettant une course de fermeture courte et rapide sur les moules de bouteilles peu profonds. La taille maximale du moule est de 520 x 460 mm, et le bâti de machine de 8,2 tonnes maintient les vibrations à un faible niveau afin que le serre-flan ne se désaligne pas au fil des années d'exploitation en deux équipes.
Performance du serre-flan et du moule
- Force de serrage de 150 kN : maintient les moules multi-empreintes fermés contre la pression de soufflage interne, limitant le flash et préservant le bord de pincement sur la base du conteneur.
- Plateaux renforcés : répartissent la force uniformément sur la face du moule afin que les empreintes extérieures ne soient pas privées de pression.
- Course de plateau de 540 mm : une course longue et guidée qui reste parallèle sur toute la course, protégeant les goupilles de guidage du moule.
- Ouverture de 220 à 620 mm : jour réglable pour les bouteilles peu profondes et les moules de jerrycans profonds sur la même machine.
- Disposition à double poste : deux positions de serrage partagent une extrudeuse, de sorte qu'une station descend et se re-serre pendant que l'autre souffle.
- Masse du bâti de 8,2 tonnes : amortit les chocs du serre-flan et maintient l'alignement stable au lieu de s'appuyer sur un calage fréquent.
Spécifications techniques
| Paramètre | Spécification |
|---|
| Force de serrage du moule | 150 kN |
| Course du plateau | 540 mm |
| Course d'ouverture du plateau | 220-620 mm |
| Taille max. du moule (L x H) | 520 x 460 mm |
| Nombre de postes | Double poste |
| Dimension de la machine (L x l x H) | 4 x 2,3 x 2,5 m |
| Poids de la machine | 8,2 tonnes |
| Volume max. du produit | 10 L |
| Pression d'air requise | 0,6-0,8 MPa |
| Volume d'air comprimé | 1,5 m³/min |
| Volume d'eau de refroidissement | 40 L/min |
Pourquoi la stabilité du serre-flan se reflète dans votre taux de rebut
Un serre-flan qui perd de la force au cours d'un poste ne tombe pas en panne soudainement. Cela se manifeste par une lente dérive de l'épaisseur du flash, puis par des plaintes de parage, puis par des bouteilles rejetées au test d'étanchéité. Comme le serre-flan du MP80D est spécifié à 150 kN avec des plateaux dimensionnés pour un moule de 520 x 460 mm, la machine n'est pas utilisée à la limite de ses capacités sur un travail typique de 5 à 10 litres, où les problèmes d'alignement commencent généralement.
La disposition à double poste améliore également la durée de vie des moules. Chaque poste effectue un cycle complet d'ouverture-fermeture avec un temps de maintien défini, de sorte que les moules ne sont pas maintenus fermés plus longtemps que la phase de soufflage et de refroidissement ne l'exige. Les goupilles de guidage et les inserts de pincement subissent moins de cycles inutiles par poste qu'une machine à poste unique fonctionnant à la même cadence.
Foire aux questions
150 kN est-il suffisant pour un moule de conteneur de 10 litres ?
Pour les tailles de conteneurs pour lesquelles cette machine est conçue, oui. L'exigence de serrage est proportionnelle à la surface projetée du conteneur et à la pression de soufflage utilisée. Un conteneur de 10 L à pression de soufflage typique se situe confortablement dans la plage de 150 kN, et nous confirmons le calcul par rapport à votre dessin de moule spécifique avant l'expédition.
Que contrôle réellement la plage d'ouverture de 220 à 620 mm ?
C'est le jour utile entre les plateaux. Les moules profonds pour les grands jerrycans nécessitent l'extrémité supérieure ; les moules de bouteilles peu profonds utilisent l'extrémité inférieure afin que la course de fermeture soit courte et que le temps de cycle ne soit pas perdu en déplacement.
Comment la pression de serrage est-elle maintenue sur de longues séries ?
La pression hydraulique est réglée et surveillée par le système de contrôle, et l'ensemble du système de bascule et de plateau est surdimensionné pour la force nominale. Les opérateurs enregistrent la pression de serrage au début du poste, et toute dérive est visible bien avant qu'elle n'affecte la qualité de la pièce.
La double station peut-elle exécuter deux moules différents simultanément ?
Les postes sont mécaniquement indépendants, de sorte que deux jeux de moules peuvent être montés. En pratique, la plupart des usines utilisent des moules assortis pour maintenir le timing de la paraison identique, mais l'utilisation d'un moule de développement sur un poste et d'un moule de production sur l'autre est une façon courante d'essayer de nouvelles conceptions.


 Votre message doit contenir entre 20 et 3 000 caractères!